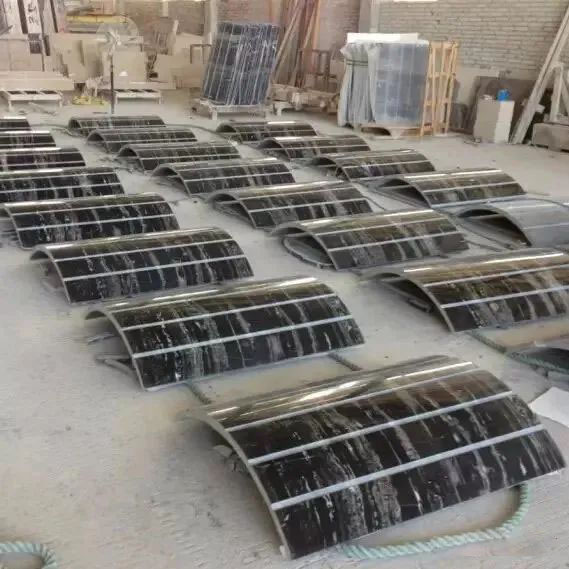
石材产品加工中损耗如何计算——圆弧板 二维码
石材产品加工中的损耗不可避免,生产加工时必须算清楚,弄明白,不能一笔糊涂帐,因为这毕竟关系到石材加工企业的利润、经济效益,必须重视。 圆弧板产品在石材产品中价值较昂贵,用料很讲究,加之1件圆弧板的面积又比线条大,因此圆弧板损耗的计算比线条更为重要,在选料前就应该算准确,可以减少石材的浪费和损耗,提高石材的利用率,进而提高石材加工企业的利润。 圆弧板有墙面圆弧板,空心柱圆弧板,门拱圆弧板、窗拱圆弧板等,这些圆弧板的产品一样,损耗的计算也相同,本文中的计算方法可以通用。 空心圆柱是石材在建筑柱上的重要应用产品,是由圆弧板围成的圆柱,中间是空的,主要用于装饰建筑的各种支撑柱。 圆柱出材率的计算关键在计算平移距离上(中厚)上。中厚的计算方法有数学计算方法、Autocad排板图法、EXCEL公式表格计算法、查表法。各种方法均有各自特点,长处,也有其不足之处 。数学计算法繁琐,要求计算者有较好的平面几何,代数基础知识;Autocad法要求计算者会熟练应用 Autocad绘图;EXCEL公式表格计算法我认为最实用,最简单,不要特别的技能,只要会简单的EXCEL操作就可以了;查表法只能近似地查找中厚,偏差相对较大,但用于出材率计算上基本上可以达到要求。实际计算中可以依据个人的喜好而定。 圆弧板有个共同特点—圆弧,加工时利用共圆弧的特点加工可以减少石材的浪费,提高石材利用率,减少石材损耗。 1. 圆弧板加工的纹理知识
图1 图2
图3 图4 利用弧面一致性的原理来加工异型板。用于加工同心圆弧板、非等厚的相同半径的圆弧板。一刀切割出两件异型弧板的弧,节省加工材料及加工时间。图5为圆弧板共圆弧加工图;图6为半圆共圆弧面加工图。圆弧板加工利用图5、图6的共圆弧原理可以大大节省石材,减少石材浪费,提高石材的利用率。
图5 图6 3. 圆弧板平移公式 圆弧板损耗率的计算必须用到一个重要的公式,即平移距离公式。依据平移距离计算所用料的体积。当然圆弧板出材率计算也可以用排板图绘制的方法计算。对于能够熟练运用Autocad的人来说用排板图绘制法计算出材率更快,更方便,更准确,更直观。但是石材加工企业的许多生产现场的员工是不会使用电脑的,会使用电脑的人未必懂得Autocad,因此可以通过数学的计算方式计算圆弧板的用料,计算石材的损耗。 二拼以上圆弧板体积V=[L+30mm]×[H+30mm]×[X×N+h]。其中L表示空心柱圆弧板的外弦长,H表示空心柱圆弧板的高度,X表示平移距离,h表示空心柱圆弧板的拱高,h=
图7 根据加工要求知,X必须大于圆弧轨迹偏移后的两圆心距离才能加工出客户的要求的某一厚度的圆弧板来。 从上图中知O1O等于OA-O1A。而OA= O1A= X= 以上计算出的值单位mm。 圆弧板的用料计算是石材加工工艺加工中常见的。如果客户需要加工N件圆弧板,那么我们就可以根据上面已导出的平移距离算法得出圆弧板的下料公式。 4. 圆弧板损耗计算公式 圆弧板损耗可以通过图形和数学的方式计算。 图8为单件加工圆弧板方法,早期电脑金刚石串珠绳锯没进入中国时用的就是这种方法加工的;图9为套切方法加工圆弧板。用该方法加工圆弧板必须使用电脑金刚石串珠绳锯,否则不能实现共圆弧加工。
图8 图9 按图7单件加工圆弧板时的石材消耗的面积S: S=h*L= R为圆弧板的半径;a为圆弧板最薄处的厚度。 假如加工n件这种圆弧板。 总耗材量S'总= 按图8套切加工圆弧板时的材料消耗为S〞总=(nδ+h)*L, L为圆弧板弦长;h为拱高。 其中δ= h= 二种加工方法的材料消耗比P=S〞总/S'总*100% 假设所加工的圆弧半径R=500,弦长=707,圆弧板最薄处厚度a=50,加工20件, 由S'总= S'总= S〞总=(nδ+h)*L = P=1.13/2.77*100%=42%,可见省料58% 作者 | 晏辉 |